- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Welke Moldbase- en standaardonderdeelcomponenten zijn essentieel voor precisie-spuitgietmatrijzen?
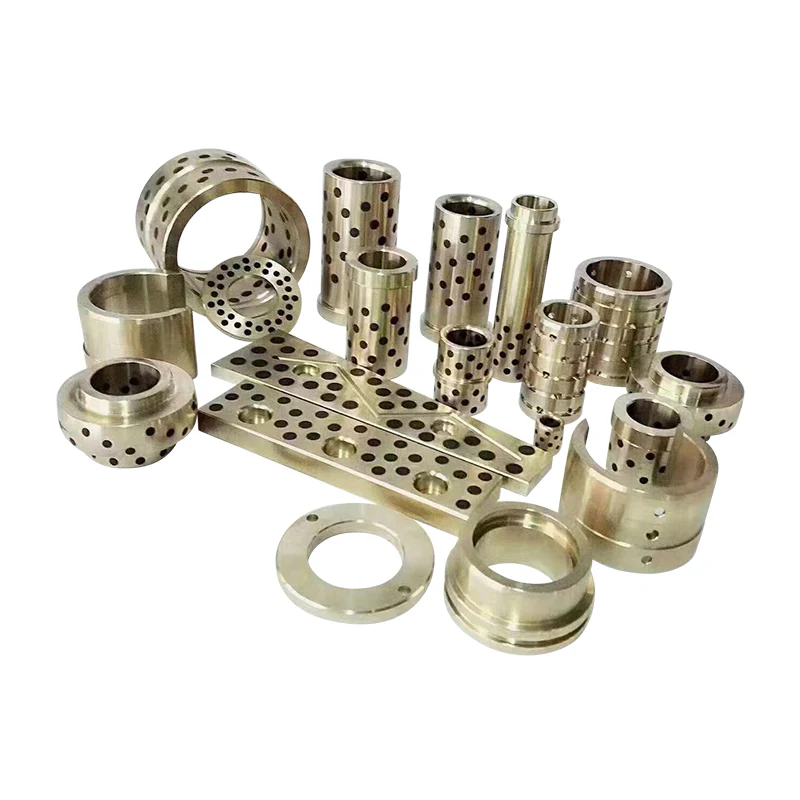
Precisiespuitgieten is van meer afhankelijk dan alleen de holte en de kern. De malbasis vormt het structurele raamwerk dat het gietsysteem bij elkaar houdt, terwijl standaardcomponenten de uitlijning, beweging, positionering en uitwerpen van onderdelen regelen. Als deze elementen slecht op elkaar zijn afgestemd of onnauwkeurig zijn vervaardigd, kunnen problemen optreden zoals flitsen, ongelijkmatige slijtage, inconsistente onderdeelafmetingen, moeilijke matrijsopening en vroegtijdig falen van het gereedschap. Het juiste selecterenMoldbase en standaardonderdeelcomponenten is daarom een fundamentele stap in het bouwen van een betrouwbare spuitgietmatrijs.
Een goed ontworpen matrijssamenstel combineert geschikte plaatmaterialen, nauwkeurige bewerking, betrouwbare geleidingssystemen, correct geselecteerde uitwerpcomponenten en compatibele accessoires. De vereiste configuratie varieert afhankelijk van de matrijsgrootte, harskarakteristieken, holte-indeling, injectiedruk, productievolume en de specificaties van de spuitgietmachine.Moldburger Mould Industry Co., Ltd.levert vormbasissen en precisievormcomponenten voor industriële toepassingen, met gepubliceerde specificaties voor P20-staal, 1.2311 staal, SUJ2-geleidingscomponenten en SKD61-uitwerppennen. Door de functie en selectiecriteria van elk onderdeel te begrijpen, kunnen matrijsontwerpers en inkoopteams beter geïnformeerde beslissingen nemen.
Inhoudsopgave
1. Welke matrijsbasisplaten zijn essentieel voor een stabiele spuitgietmatrijs?
2. Welke standaardcomponenten regelen de uitlijning, beweging en uitwerpen?
3. Hoe moeten materialen, toleranties en productiekwaliteit worden geëvalueerd?
Welke matrijsbasisplaten zijn essentieel voor een stabiele spuitgietmatrijs?
Een malbasis is de ondersteunende structuur die de holte, de kern, het geleidingssysteem, het uitwerpmechanisme en andere functionele elementen op de beoogde positie houdt. Tijdens het spuitgieten wordt het samenstel onderworpen aan klemkracht, injectiedruk, herhaaldelijk openen en sluiten, en thermische veranderingen. De basis moet onder deze bedrijfsomstandigheden maatvast blijven. Zelfs als de holte en de kern nauwkeurig zijn bewerkt, kan onvoldoende stijfheid van de plaat of een slechte uitlijning het uiteindelijke gegoten onderdeel beïnvloeden.
De plaatopstelling is afhankelijk van het matrijsontwerp. Een conventionele mal met twee platen omvat gewoonlijk een bovenste klemplaat, een holteplaat, een kernplaat, een steunplaat, afstandsblokken, uitwerpplaten en een onderste klemplaat. Voor complexere gereedschappen zijn mogelijk extra platen of inzetstukken nodig om plaats te bieden aan schuifregelaars, lifters, hotrunners of speciale uitwerpvoorzieningen. Elke plaat heeft een gedefinieerde mechanische rol en de afmetingen ervan moeten worden bepaald door de matrijsindeling in plaats van alleen te worden geselecteerd op basis van een nominale matrijsgrootte.
Welke platen vormen de belangrijkste structurele constructie?
Bij het specificeren van een matrijsbasis wordt doorgaans rekening gehouden met de volgende componenten:
- Klemplaat bovenaan:Verbindt de stationaire zijde van de matrijs met de vaste plaat van de spuitgietmachine. Het vormt het montageoppervlak voor het bovenste malsamenstel en biedt plaats aan de aanspuitbus waar nodig.
- Holle plaat:Ondersteunt het caviteitsinzetstuk of bevat direct de caviteitsbewerking. De vlakheid, dikte en stijfheid beïnvloeden hoe consistent de holtezijde wordt ondersteund tijdens het klemmen.
- Kernplaat:Bevat de kerninzetstukken of kernvormende kenmerken. Het moet de ontworpen relatie met de spouwplaat gedurende herhaalde productiecycli behouden.
- Steunplaat:Versterkt de kernzijde en helpt buigen onder injectiedruk te weerstaan. De vereiste dikte en ondersteuningsopstelling zijn afhankelijk van het geprojecteerde gebied, de indeling van de holte en de verwachte vormbelastingen.
- Afstandsblokken:Creëer de ruimte die nodig is om de uitwerperconstructie te laten bewegen. Hun afmetingen bepalen de beschikbare uitwerpslag en moeten voldoende ruimte bieden voor bewegende delen.
- Uitwerphouderplaat en uitwerpplaat:Houd de uitwerppennen, hulzen en andere uitwerpelementen vast en drijf ze aan. Hun beweging moet parallel en vrij van interferentie blijven.
- Onderste klemplaat:Verbindt de bewegende zijde van de mal met de bewegende plaat en biedt de vereiste montage- en ondersteuningsinterface.
Deze platen werken als een verbonden mechanisch systeem. Het vergroten van de dikte van een steunplaat kan bijvoorbeeld de weerstand tegen doorbuiging verbeteren, maar heeft ook invloed op de totale matrijshoogte en de beschikbare machineruimte. Op dezelfde manier kan het veranderen van de hoogte van het afstandsblok de uitwerpslag en de beschikbare ruimte voor retourcomponenten beïnvloeden. Bij een ontwerpbeoordeling moet daarom rekening worden gehouden met de volledige stapeling van borden, en niet elk bord als een op zichzelf staand aankoopartikel.
Welke materiaal- en hardheidsspecificaties zijn relevant?
De materiaalkeuze moet de mechanische eisen weerspiegelen die aan elke plaat worden gesteld. De gepubliceerde ProSeries-matrijsbasisinformatie van Moldburger Mold Industry Co., Ltd. identificeert P20 voorgehard staal en 1.2311 staal als basismateriaalopties. De vermelde hardheid bedraagt 28 tot 32 HRC, met een treksterkte van 965 tot 1200 N/mm² en een minimale vloeigrens van 800 N/mm². Deze waarden bieden een referentie voor het evalueren van de aangegeven ProSeries-configuratie, maar kopers moeten het materiaalcertificaat en de specificatie die van toepassing is op de exacte bestelling bevestigen.
| Onderdeel | Gepubliceerd materiaal | Gepubliceerde hardheid | Vermelde oppervlakteconditie |
| Klemplaten A en B | P20 / 1,2311 | 28 tot 32 HRC | Geslepen en gepolijst |
| Steunplaat S | 1045 koolstofstaal | 18 tot 22 HRC | Grond |
| Ejectorhuis C en D | P20 / 1,2311 | 28 tot 32 HRC | Grond |
| Geleidingspilaren en bussen | SUJ2 lagerstaal | 58 tot 62 HRC | Gehard en geslepen |
| Uitwerppennen | SKD61 / H13 gereedschapsstaal | 48 tot 52 HRC | Precisie geslepen |
Voor een matrijs voor algemeen gebruik wordt vaak P20 gekozen omdat het een praktisch evenwicht biedt tussen bewerkbaarheid, polijstbaarheid en mechanische prestaties. Voor gereedschappen met hogere spanningen kan een andere staalsoort of een substantiëlere ondersteuning nodig zijn. Bij de materiaalkeuze moet ook rekening worden gehouden met de vormhars. Met glasvezel versterkte kunststoffen kunnen bijvoorbeeld de slijtage aan matrijsoppervlakken en bewegende componenten vergroten. Corrosieve of vochtgevoelige verwerkingsomgevingen kunnen op bepaalde gebieden corrosiebestendige materialen vereisen.
Hoe moeten de afmetingen van de matrijsbasis worden afgestemd op de machine?
Fysieke compatibiliteit is net zo belangrijk als de materiaalkwaliteit. Een matrijsbasis moet passen binnen de afmetingen van de machineplaat en de afstand tussen de trekstangen, terwijl de positioneringsring, montagegaten, totale hoogte en uitwerpinterface moeten overeenkomen met de machinespecificaties. De matrijsontwerper moet ook rekening houden met het beschikbare daglicht, de maximale openingsslag, de minimale matrijsdikte en het klemvermogen van de machine.
De door ProSeries gepubliceerde maatmatrix biedt vijf referentieconfiguraties. De onderstaande afbeeldingen beschrijven de vermelde plaatafmetingen en totale hoogte, en niet een universeel maatbereik voor elke op maat gemaakte malbasis.
| Basisgrootte | Een plaatdikte | B-plaatdikte | S-plaatdikte | Totale hoogte |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Bij het beoordelen van een offerte moet ons engineeringteam de matrijstekening, het machinemodel, de harsinformatie, de caviteitsindeling en het verwachte productievolume ontvangen. Deze details helpen bepalen of een standaardconfiguratie geschikt is en of plaatdikte, ondersteuningsposities, koellay-outs of montagedetails moeten worden aangepast. Moldburger Mold Industry Co., Ltd. biedt matrijsbasisopties voor spuitgiettoepassingen, en kopers moeten de definitieve tekening en het materiaalschema bevestigen voordat de productie begint.
Welke standaardcomponenten regelen de uitlijning, beweging en uitwerpen?
Standaardcomponenten zijn vaak kleiner dan de hoofdvormplaten, maar hun invloed op de herhaalbaarheid is aanzienlijk. Ze begeleiden de openings- en sluitbeweging, houden de matrijshelften in de beoogde verhouding, geven het vormproduct vrij en beschermen bewegende samenstellen tegen ongewenste verplaatsing. Een mal kan een stijve basis en nauwkeurig bewerkte holte hebben, terwijl hij nog steeds inconsistente onderdelen produceert als de geleidings- of uitwerpcomponenten onjuist zijn gespecificeerd.
De selectie van standaardcomponenten moet beginnen met de beweging en functionele vereisten van de matrijs. Een eenvoudige mal met twee platen kan gebruik maken van een conventionele geleidingspilaar en busopstelling met uitwerppennen. Een mal met diepe ribben, cilindrische kenmerken, ondersnijdingen of delicate cosmetische oppervlakken heeft mogelijk uitwerphulzen, lifters, slijtplaten of extra geleidings- en vergrendelingselementen nodig. Het aantal en de rangschikking van deze componenten moeten tijdens het matrijsontwerp worden bepaald.
Waarom zijn geleidekolommen en geleidebussen essentieel?
Geleidekolommen en geleidebussen regelen de relatieve positie van de bewegende en stationaire matrijshelften tijdens het openen en sluiten. Hun doel is om het geheel in de juiste positie te geleiden voordat de holte en de kern elkaar ontmoeten. Nauwkeurige geleiding helpt ongelijkmatig contact te verminderen, de scheidingsoppervlakken te beschermen en een herhaalbare uitlijning gedurende vele gietcycli te behouden.
Een typisch geleidingssysteem omvat geharde pilaren die aan de ene kant van de mal zijn geïnstalleerd en bijpassende bussen aan de andere kant. De pasvorm tussen de twee componenten moet een soepele beweging mogelijk maken en overmatige zijdelingse speling beperken. Een te grote speling kan ongewenste bewegingen toestaan en het risico op een verkeerde uitlijning vergroten. Een te strakke pasvorm kan wrijving, warmteontwikkeling, krassen of vastlopen veroorzaken, vooral wanneer de smering onvoldoende is of de mal wordt blootgesteld aan vervuiling.
De gepubliceerde ProSeries-specificatie identificeert SUJ2-lagerstaal voor geleidekolommen en bussen, met een hardheid van 58 tot 62 HRC en een geharde en geslepen afwerking. Dit is een betekenisvolle materiaal- en hardheidsreferentie voor de vermelde configuratie. Kopers moeten echter ook de werkelijke kolomdiameter, werklengte, buslengte, pasvormklasse, oppervlakteruwheid, smeerregeling en maattoleranties op de componenttekening controleren.
Geleidingssystemen moeten worden ontworpen rond de grootte en het gewicht van de mal. Voor grote mallen zijn mogelijk extra geleidingselementen of aanvullende uitlijningsvoorzieningen nodig om ongelijkmatige belasting te beheersen. Bij mallen met zijdelingse werking moet de ontwerper er ook voor zorgen dat geleidingspilaren, hoekpennen, schuifregelaars en vergrendelingsblokken tijdens het openen niet in de weg zitten. Het geleidingssysteem moet tijdens gepland matrijsonderhoud worden geïnspecteerd op slijtage en smering.
Hoe beïnvloeden uitwerppennen en -hulzen het vrijgeven van onderdelen?
Het uitwerpsysteem verwijdert het vormdeel uit de kern na afkoeling en opening van de matrijs. Uitwerppennen worden gewoonlijk gebruikt om tegen geschikte delen van het onderdeel te duwen, terwijl uitwerphulzen nuttig zijn rond cilindrische nokken of kernpennen waar een omringend contactoppervlak vereist is. De keuze hangt af van de geometrie van het onderdeel, de wanddikte, de trekhoek, de materiaalkrimp en de locatie van acceptabele uitwerpsporen.
De plaatsing van de uitwerppennen is een ontwerpbeslissing en niet alleen een kwestie van het gelijkmatig verdelen van de pennen. De kracht moet worden uitgeoefend op gebieden die de uitwerpbelasting kunnen weerstaan zonder zichtbare sporen, vervorming of verbleking door spanning achter te laten. Dunne wanden en smalle ribben kunnen een andere uitwerpopstelling vereisen dan dikke structurele delen. Als het onderdeel de kern sterk vastgrijpt, moet de ontwerper mogelijk het effectieve uitwerpgebied vergroten of de diepgang en oppervlakteafwerking herzien in plaats van te vertrouwen op een paar zwaarbelaste pinnen.
De uitwerppennen moeten recht zijn, correct gemonteerd en voldoende ondersteund. Een te grote niet-ondersteunde lengte kan het risico op buigen vergroten. Een onjuiste pinhoogte kan getuigesporen of ongelijkmatig loskomen veroorzaken, terwijl een slechte uitlijning ervoor kan zorgen dat de pin tegen het gat schuurt. Uitwerphulzen vereisen soortgelijke aandacht voor concentriciteit en loopspeling, omdat ze rond een kernpen werken en tijdens het uitwerpen aan zijbelastingen kunnen worden blootgesteld.
Voor de gepubliceerde ProSeries-configuratie is het vermelde materiaal van de uitwerppen SKD61 H13 gereedschapsstaal, met een hardheid van 48 tot 52 HRC en een nauwkeurig geslepen afwerking. Deze specificatie moet worden beschouwd als een referentie voor de aangegeven productconfiguratie en niet als een aanname dat elke uitwerppen of huls van dezelfde kwaliteit is. Kopers moeten de diameter, lengte, kopstijl, puntgeometrie, hardheid en eventuele speciale coating of oppervlaktebehandeling die vereist is voor de toepassing bevestigen.
Welke andere componenten completeren het matrijsbewegingssysteem?
Er kunnen verschillende extra componenten nodig zijn om een betrouwbare werking van de matrijs te bereiken. Het gebruik ervan is afhankelijk van de matrijsarchitectuur en het type vormproduct.
- Retourpinnen:Help de uitwerpeenheid terug te brengen naar de oorspronkelijke positie terwijl de mal sluit. Hun lengte en contactopstelling moeten passen bij het ontwerp van de uitwerpplaat.
- Veren:Zorg voor retourkracht of gecontroleerde beweging in geselecteerde mechanismen. Bij de keuze van de veren moet rekening worden gehouden met de werkbelasting, het compressiebereik, de levensduur tegen vermoeidheid, de bedrijfstemperatuur en de beschikbare installatieruimte.
- Lokalisatiering:Positioneert de mal ten opzichte van het mondstuk van de injectiemachine en de lokalisatieopening. De afmetingen moeten overeenkomen met de machine-interface en de opstelling van de gietvorm.
- Aanspuitbus:Biedt het toegangspad voor gesmolten plastic vanuit het mondstuk van de machine naar het matrijsrunnersysteem. Mondstukradius, openingsafmetingen en zittinggeometrie moeten compatibel zijn.
- Slijtplaten:Bescherm glijdende contactoppervlakken in gebieden zoals sliders en andere bewegende matrijsmechanismen. Ze kunnen worden vervangen wanneer de slijtage een onaanvaardbaar niveau bereikt, waardoor duurdere matrijsconstructies worden beschermd.
- Gidsaccessoires:Kan extra geleiders, stops en uitlijningscomponenten bevatten voor specifieke matrijslay-outs. De exacte configuratie moet de goedgekeurde maltekening volgen.
- Sloten en begrenzingscomponenten:Beheer geselecteerde stadia van de matrijsbeweging of zorg voor positioneringsfuncties in ontwerpen waarvoor deze nodig zijn.
- Afdichtingen en pluggen:Ondersteun koelkanaal- en vloeistofcircuitvereisten waar gespecificeerd door het matrijsontwerp. Het materiaal en de drukwaarde ervan moeten geschikt zijn voor de bedrijfsomstandigheden.
Niet elke mal heeft elk onderdeel uit deze lijst nodig. Een basismal heeft bijvoorbeeld geen lifters of complexe vergrendelingsblokken nodig, terwijl een mal met ondersnijdingen aan de zijkant afhankelijk kan zijn van schuifregelaars, hoekpennen en slijtplaten om de bewegingsvolgorde te voltooien. De componentenlijst moet worden gegenereerd op basis van de matrijssamenstellingstekening en de stuklijst, waarbij elk onderdeel een duidelijke functie en referentienummer krijgt.
Moldburger Mould Industry Co., Ltd. vermeldt geleidekolommen en slijtplaten, geleidingen en andere matrijsaccessoires, en uitwerppennen en uitwerphulzen onder de categorieën matrijscomponenten. Bij de inkoop van deze onderdelen moet onze inkoopspecificatie het componenttype, tekeningnummer, materiaal, hardheid, afmetingen, oppervlaktebehandeling en hoeveelheid identificeren. Dit vermindert de dubbelzinnigheid tussen visueel vergelijkbare componenten die mogelijk verschillende functionele vereisten hebben.
Hoe moeten materialen, toleranties en productiekwaliteit worden geëvalueerd?
Precisie wordt niet alleen bepaald door een materiaalnaam of een machinelijst. Het is het resultaat van een gecontroleerde relatie tussen ontwerpvereisten, toestand van de grondstof, bewerkingsprocessen, warmtebehandeling, slijpen, assemblage en inspectie. Een onderdeel kan voldoen aan de nominale afmetingen, maar toch slecht presteren als de vlakheid, parallelliteit, concentriciteit, hardheid of oppervlakteafwerking niet geschikt zijn voor de toepassing. Kopers moeten daarom naast de productspecificatie ook de productie- en inspectievereisten evalueren.
Hoe moeten staalsoorten worden afgestemd op de componentfuncties?
Verschillende matrijsonderdelen ervaren verschillende vormen van mechanische belasting en slijtage. Een grote plaat moet structurele ondersteuning bieden en zijn geometrie behouden. Een geleidepilaar ondervindt herhaaldelijk glijcontact. Een uitwerppen wordt blootgesteld aan drukkracht, wrijving en herhaalde bewegingen. Door voor elk onderdeel één materiaal te selecteren, zouden deze verschillende bedrijfsomstandigheden buiten beschouwing worden gelaten.
De productinformatie gepubliceerd door Moldburger Mold Industry Co., Ltd. identificeert verschillende staalopties voor toepassingen op matrijsbasis, waaronder P20, 4140, H13, roestvrij staal en S7. De vermelde beschrijvingen associëren P20 met algemene matrijstoepassingen en goede bewerkbaarheid, 4140 met sterkte en taaiheid, H13 met hittebestendigheid, roestvrij staal met corrosiebestendigheid en S7 met slagvastheid. Dit zijn selectiereferenties, geen uitwisselbare garanties. De juiste kwaliteit hangt af van het onderdeel, de hars, de verwerkingstemperatuur, de verwachte slijtage en de onderhoudsvereisten.
P20 kan bijvoorbeeld geschikt zijn voor veel platen voor algemeen gebruik, terwijl H13 vaak wordt overwogen waar hogere thermische eisen of specifieke slijtageomstandigheden het gebruik ervan rechtvaardigen. Een roestvrij staalsoort kan relevant zijn in toepassingen waarbij corrosiebestendigheid belangrijk is, maar de exacte kwaliteit en warmtebehandeling moeten nog worden bevestigd. De koper moet ook onderscheid maken tussen het basismateriaal van de plaat en de materialen die worden gebruikt voor inzetstukken, geleidingselementen, uitwerpers en slijtagecomponenten.
Warmtebehandeling is een andere belangrijke overweging. Hardheid beïnvloedt de weerstand tegen indeuking en slijtage, maar hardheid alleen beschrijft niet de taaiheid, maatvastheid of weerstand tegen scheuren. Als een onderdeel na ruwe bewerking wordt gehard, moet in het fabricageplan rekening worden gehouden met mogelijke vervorming en de noodzaak van naslijpen. Voor componenten die nauw aansluiten, moet de inspectie plaatsvinden na de laatste bewerkings- en warmtebehandelingsfasen, en niet alleen daarvoor.
Welke maattoleranties verdienen de meeste aandacht?
Niet elke afmeting op een matrijstekening heeft hetzelfde functionele belang. De totale lengte en breedte van een plaat kunnen een relatief brede tolerantie hebben, terwijl geleidingsgaten, lokalisatievoorzieningen, insteekvakken en schuifinterfaces mogelijk een veel nauwere controle vereisen. Een nuttig inspectieplan identificeert de dimensies die cruciaal zijn voor het functioneren en definieert hoe deze zullen worden gemeten.
Typische gebieden die aandacht behoeven zijn onder meer:
- Plaatvlakheid en parallelliteit:Beïnvloed hoe de matrijs sluit en hoe de klembelastingen over het geheel worden verdeeld.
- Positie geleidegat:Bepaalt de relatie tussen het geleidingssysteem en de spouw- en kernplaten.
- Diameter en rechtheid van de geleidekolom:Beïnvloed de looppassing, wrijving en herhaalbare uitlijning.
- Afmetingen steekzak:Bepaal of holte- en kerninzetstukken correct kunnen worden gelokaliseerd en vastgehouden.
- Positie en diameter van het uitwerpgat:Beïnvloedt de beweging van de pin en het risico op wrijven of vastlopen.
- Staat van het scheidingsoppervlak:Beïnvloedt het sluiten van de mal en het risico op flitsen veroorzaakt door slecht contact of schade.
- Montage- en lokalisatiefuncties:Moet overeenkomen met de injectiemachine en het goedgekeurde matrijsontwerp.
De ProSeries-matrijsbasispagina geeft een overzicht van CNC-bewerkingen voor platen en componenten en beschrijft de productieaanpak zoals bedoeld om nauwkeurige uitlijning en pasvorm te bereiken. Een aparte specificatiepagina voor het maken van matrijzen vermeldt een standaardgroottebereik van 150 mm bij 150 mm tot 600 mm bij 600 mm, een standaard oppervlakteafwerking van Ra 0,4 micrometer en een tolerantie van plus of min 0,01 mm op kritische afmetingen. Deze cijfers behoren tot de gepubliceerde specificatie en mogen niet automatisch worden toegepast op elke vormbasisserie of afzonderlijk onderdeel.
Een andere basispagina voor spuitgietmatrijzen vermeldt een andere reeks standaardformaten, informatie over de oppervlakteafwerking en modelseries. Omdat gepubliceerde productpagina's verschillende configuraties kunnen beschrijven, moeten kopers één geconsolideerde tekening en specificatieblad voor het geselecteerde model aanvragen. In de definitieve offerte moet worden vermeld welke tolerantie van toepassing is op elke kritische afmeting, hoe de oppervlakteruwheid wordt gemeten en of er inspectiegegevens bij de bestelling worden meegeleverd.
Welke productie- en inspectieprocessen ondersteunen herhaalbaarheid?
Bewerkingscapaciteit is alleen relevant als deze verband houdt met de afmetingen en kenmerken die vereist zijn voor het matrijsontwerp. CNC-frezen en boren worden gebruikt om plaatprofielen, gaten, kamers en montagevoorzieningen te produceren. Precisieslijpen kan de vlakheid, parallelliteit en oppervlakteconditie verbeteren. Draadvonken kan worden gebruikt voor profielen of kenmerken die moeilijk te produceren zijn met conventioneel snijden. Er kan een warmtebehandeling nodig zijn om de gespecificeerde hardheid te bereiken, terwijl dimensionale inspectie verifieert of het voltooide onderdeel voldoet aan de tekening.
Het bedrijfsprofiel van Moldburger Mold Industry Co., Ltd. vermeldt CNC-machines van Makino, Dawei en FANUC, elektrische ontladingsmachines van Makino en Sodick, langzame draadaanvoermachines, Okamoto-slijpmachines, draaibanken en Hexagon-coördinatenmeetapparatuur. Het rapporteert ook een team van 30 ontwerpingenieurs en meer dan 100 professionele en technische medewerkers. Deze gepubliceerde bronnen geven het scala aan apparatuur en personeel aan dat door het bedrijf wordt beschreven, terwijl het proces dat voor een individuele bestelling wordt gebruikt, moet worden bevestigd aan de hand van het daadwerkelijke productieplan.
Een coördinatenmeetmachine kan worden gebruikt om geometrische kenmerken te inspecteren en gemeten posities te vergelijken met de technische tekening. Voor eenvoudigere afmetingen kunnen gekalibreerde meters, micrometers, binnenmeters, hoogtemeters en instrumenten voor oppervlakteruwheid geschikt zijn. De inspectiemethode moet worden geselecteerd op basis van de tolerantie en geometrie die worden gecontroleerd. Een meetresultaat heeft alleen betekenis als het instrument een geschikte resolutie, kalibratiestatus en een gedefinieerde meetprocedure heeft.
Kwaliteitsdocumentatie zou idealiter een materiaalcertificaat moeten omvatten, een hardheidsrapport waar gespecificeerd, dimensionale inspectieresultaten voor kritische kenmerken en registraties van elk speciaal proces dat vereist is voor de tekening. Bij herhaalde bestellingen helpt het behouden van goedgekeurde tekeningen en inspectiecriteria om de consistentie tussen batches te behouden. Als een onderdeel bedoeld is om een bestaand onderdeel te vervangen, moet de koper de originele tekening of een geverifieerd monster verstrekken en eventuele wijzigingen ten opzichte van de vorige revisie identificeren.
Hoe kunnen kopers de inkoop- en assemblagerisico's verminderen?
Inkoopteams vergelijken matrijscomponenten vaak op basis van eenheidsprijs en levertijd. Deze factoren zijn van belang, maar ze moeten worden beoordeeld aan de hand van compatibiliteit, inspectie-eisen en de kosten van productieonderbreking. Een goedkoop geleidingsonderdeel dat voortijdig verslijt, kan leiden tot uitlijningsproblemen, onderhoudswerkzaamheden en afgekeurde vormdelen. Een correct gespecificeerd onderdeel kan een hogere aanschafprijs hebben, maar een betere levenscycluswaarde bieden als de uitvaltijd en vervangingsfrequentie worden verminderd.
Gebruik de volgende technische beoordelingspunten voordat u een bestelling plaatst:
- Bevestig het matrijstype, de plaatopstelling en de machine-interface.
- Verstrek de nieuwste goedgekeurde matrijsconstructietekening en componenttekeningen.
- Identificeer materiaalkwaliteiten, hardheidsvereisten en warmtebehandelingsomstandigheden.
- Specificeer kritische afmetingen, geometrische toleranties en oppervlakteruwheid.
- Bevestig of de componenten DME, HASCO, FUTABA of een andere genomineerde standaard moeten volgen.
- Controleer de uitwisselbaarheid met bestaande matrijsdelen en de beoogde vervangende componenten.
- Maak afspraken over inspectiedocumenten, verpakking, identificatie en traceerbaarheidsvereisten.
- Beoordeel het leveringsschema met betrekking tot bewerking, warmtebehandeling, slijpen en eindcontrole.
De door de leverancier gepubliceerde basisinformatie over de spuitgietmatrijs verwijst naar DME-, HASCO- en FUTABA-compatibiliteit. Kopers moeten nog steeds de vereiste specifieke standaardseries en afmetingen identificeren. De uitdrukking "internationale standaard" is op zichzelf niet voldoende, omdat verschillende systemen verschillende afmetingen, pasvormen en componentconventies kunnen gebruiken. Onze technische aankoopdocumenten moeten de norm, het onderdeelnummer en de revisie vermelden waar uitwisselbaarheid vereist is.
Voor projecten op maat kan Moldburger Mold Industry Co., Ltd. worden beoordeeld op zijn vermogen om tekeningen te beoordelen, de vereiste plaat- en componentconfiguratie te vervaardigen en relevante kwaliteitsinformatie te verstrekken. Onze fabriekscoördinatie moet zich richten op het oplossen van technische vragen vóór de productie, vooral als de bestelling afwijkende afmetingen of vervangende onderdelen bevat. Een duidelijk goedkeuringsproces helpt vermijdbare revisies nadat de bewerking is gestart.
Conclusie
Een precisie-spuitgietmatrijs is afhankelijk van een stabiele matrijsbasis en een op elkaar afgestemde set standaardcomponenten. Klemplaten, spouw- en kernplaten, steunplaten, afstandsblokken en uitwerpbehuizingen vormen de structurele basis. Geleidekolommen, bussen, uitwerppennen, hulzen, retourpennen, pasringen, aanspuitbussen en slijtagecomponenten ondersteunen nauwkeurige beweging en betrouwbare losgave van onderdelen. Materiaalkeuze, dimensionale controle, machinecompatibiliteit en inspectiegegevens bepalen of deze componenten samenwerken zoals bedoeld.
Moldburger Mould Industry Co., Ltd.biedt oplossingen op basis van matrijzen en standaardcomponenten, ondersteund door gepubliceerde materiaalspecificaties, bewerkingsmiddelen en inspectieapparatuur. Als u een nieuwe spuitgietmatrijs ontwikkelt of vervangende componenten aanschaft, stuur ons team dan uw tekeningen, materiaalvereisten, machinegegevens en verwachte productieomstandigheden. Vraag een technische beoordeling en offerte aan om een geschikte configuratie voor uw gereedschapsproject te identificeren.
Veelgestelde vragen
Vraag: Wat is het verschil tussen een matrijsbasis en standaard matrijscomponenten?
A: Een malbasis is de structurele samenstelling van platen en ondersteunende elementen die de holte, de kern, het geleidingssysteem en het uitwerpmechanisme bevat. Standaard matrijscomponenten zijn de functionele onderdelen die binnen of rond dat samenstel zijn geïnstalleerd, zoals geleidingspilaren, geleidingsbussen, uitwerppennen, uitwerphulzen, retourpennen, pasringen en aanspuitbussen. De matrijsbasis biedt structurele ondersteuning, terwijl standaardcomponenten de uitlijning, beweging, positionering en vrijgave van onderdelen regelen. Beide moeten samen worden gespecificeerd om een betrouwbare werking van de matrijs te garanderen.
Vraag: Welk staal wordt vaak gebruikt voor precisie-spuitgietbasissen?
A: Voorgehard staal P20 en 1.2311 worden vaak gebruikt voor matrijsbasisplaten voor algemene doeleinden, omdat ze een praktische combinatie bieden van bewerkbaarheid en mechanische prestaties. Afhankelijk van de toepassing kunnen andere kwaliteiten worden geselecteerd. 4140 wordt bijvoorbeeld geassocieerd met sterkte en taaiheid, H13 met hittebestendigheid, roestvrij staal met corrosiebestendigheid en S7 met slagvastheid. Bij de uiteindelijke keuze moet rekening worden gehouden met de matrijsstructuur, hars, bedrijfstemperatuur, slijtageomstandigheden, vereiste hardheid en de materiaaldocumentatie van de leverancier.
Vraag: Waarom zijn geleidekolommen en bussen belangrijk voor de nauwkeurigheid van spuitgietmatrijzen?
A: Geleidekolommen en bussen regelen de relatieve positie van de twee malhelften wanneer de mal opent en sluit. Correct op elkaar afgestemde componenten zorgen ervoor dat de holte en de kern elkaar in de beoogde positie ontmoeten, waardoor ongewenste bewegingen worden verminderd en de scheidingsoppervlakken worden beschermd. Hun diameter, rechtheid, pasvorm, hardheid, oppervlakteafwerking en smeringsvereisten hebben allemaal invloed op de prestaties. Overmatige speling kan bijdragen aan een verkeerde uitlijning, terwijl een te strakke pasvorm wrijving, krassen of vastlopen kan veroorzaken tijdens herhaaldelijk gebruik.
Vraag: Hoe moeten uitwerppennen worden geselecteerd voor een kunststof spuitgietmatrijs?
A: Uitwerppennen moeten worden geselecteerd op basis van de geometrie van het gegoten onderdeel, de wanddikte, de materiaalkrimp, de trek en de verwachte uitwerpweerstand. Hun contactposities moeten de loskracht verdelen zonder zichtbare markeringen of vervorming van het onderdeel te veroorzaken. De pindiameter, lengte, kopstijl, puntgeometrie, hardheid en pasvorm binnen de uitwerpplaat moeten worden gecontroleerd aan de hand van de maltekening. Uitwerphulzen kunnen geschikter zijn rond cilindrische nokken of kernpennen waar een omringend contactoppervlak nodig is.
Vraag: Welke informatie moeten kopers verstrekken bij het bestellen van een op maat gemaakte malbasis?
A: Kopers moeten de nieuwste matrijsmontagetekening, plaatafmetingen, machinemodel, afstand tussen de trekstangen, plaatdetails, locatiering en montagevereisten, uitwerperinterface, holteopstelling, harstype en verwachte productieomstandigheden verstrekken. De order moet ook materiaalkwaliteiten, hardheid, kritische toleranties, oppervlakteafwerking, toepasselijke normen en vereiste inspectiedocumenten specificeren. Door deze informatie vóór de offerte te verstrekken, kan de fabrikant de compatibiliteit beoordelen, speciale bewerkingsvereisten identificeren en het risico op maat- of montageproblemen verkleinen.
Stuur onderzoek
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid